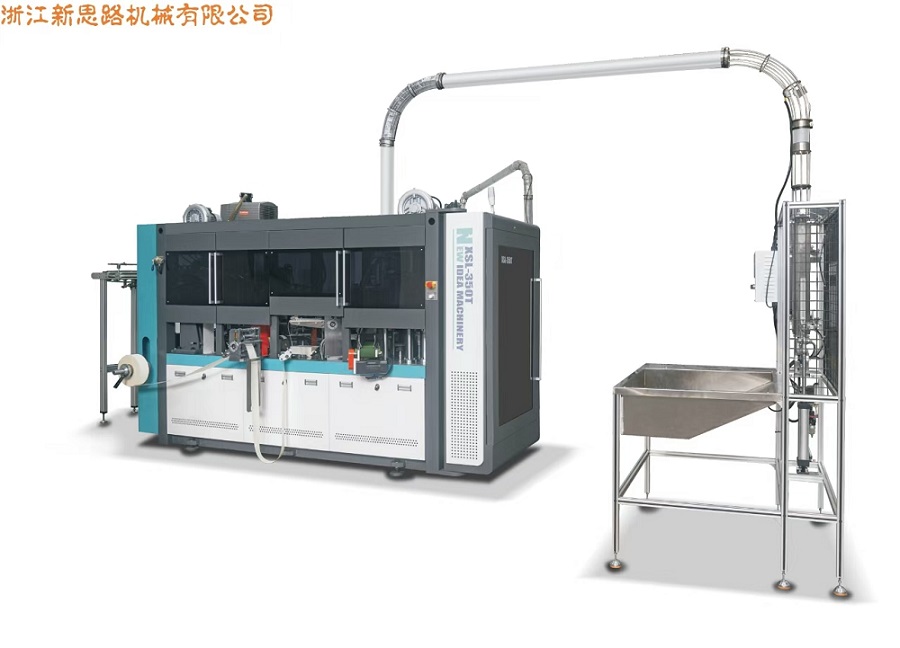
Siirtyminen kuitupohjaisiin tarjoilupakkauksiin on asettanut valmistajille ennennäkemättömän paineen toimittaa kulhoja, jotka ovat rakenteellisesti luotettavia, visuaalisesti yhtenäisiä ja yhteensopivia nykyaikaisten suojapinnoitteiden kanssa. TheXSL-2000S/XSL-2000F salaattikulhokone / neliöpaperikulhokonekäsittelee tätä vaatimusten lähentymistä kaksoismallin muodostusalustan avulla, joka erottaa pyöreän kulhon tuotannon neliömäisen kulhon tuotannosta ja jakaa samalla ydinvoimansiirron, ohjauksen ja hygieniatekniikan. Tässä artikkelissa tarkastellaan koneen teknistä arkkitehtuuria, materiaalien yhteensopivuutta, ylläpitologiikkaa ja integrointireittejä. Se tarjoaa tuotantoinsinööreille ja pakkausstrategioille jäsennellyn referenssin arvioidakseen, sopiiko alusta suurivolyymiin, kestävään kehitykseen perustuvan ruokapalvelutoiminnan kanssa.
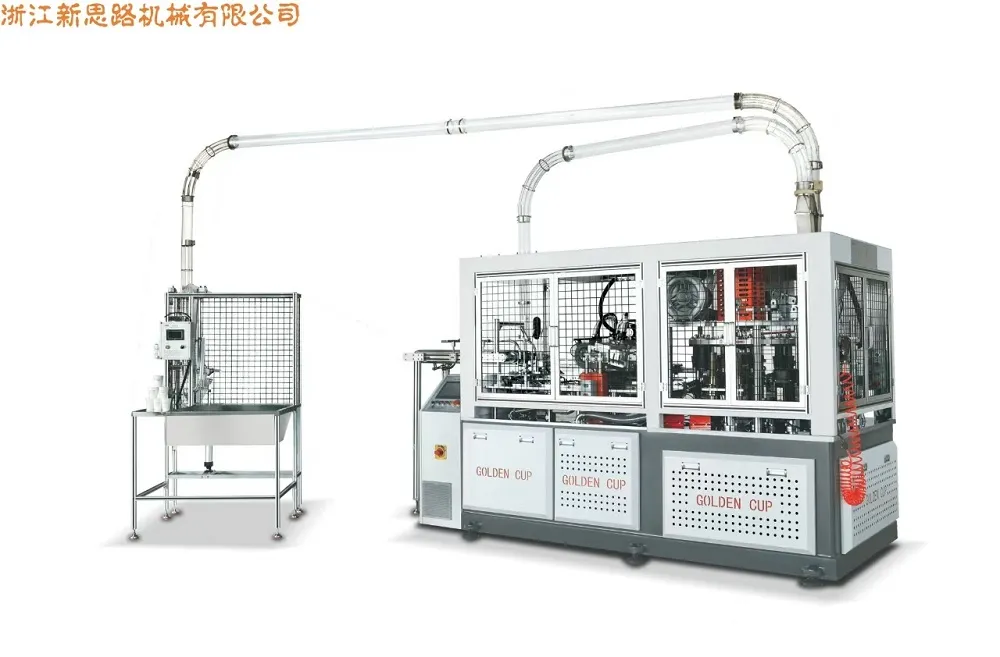
- Miksi kuitupohjaisten kulhojen kysyntä muuttaa tuotannon prioriteetteja
- Kaksoismallilogiikka: pyöreä vs. neliön muotoinen kulho
- Tekninen arkkitehtuuri ja liikkeenohjaus
- Hygieniatekniikan ja -huollon saavutettavuus
- Materiaalien yhteensopivuus ja esteen suorituskyky
- Integrointi holkki- ja tarkastusjärjestelmiin
- Suorituskyvyn rajat ja toiminnalliset realiteetit
- Usein kysytyt kysymykset
1. Miksi kuitupohjaisten kulhojen kysyntä muuttaa tuotannon prioriteetteja
Tarjoilualan toimijat suunnittelevat rakennemuutosta valmiiden aterioiden pakkaamisessa. Kertakäyttöisiä muoveja koskevat sääntelypaineet yhdistettynä siihen, että kuluttajat suosivat kompostoitavia ja kierrätettäviä materiaaleja, ovat nopeuttaneet muovattujen muovikulhojen korvaamista kartongilla salaattibaareissa, pilvikeittiöissä ja pikapalveluketjuissa. Paperikulhot muodostavat nyt kasvavan osuuden takeaway-elintarvikepakkauksista, ja maailmanlaajuisten paperikulhomarkkinoiden on ennustettu kasvavan noin 6,5 % vuodessa 2030-luvun alkuun asti [viite:0]. Tämä laajennus ei ole vain volyymitarina; se on spesifikaatiotarina, koska kuitukulhojen on toimittava olosuhteissa, joita muovia käsiteltiin aiemmin ilman valittamista.
Salaattikulhot tuovat käyttöön tietyn joukon teknisiä rajoituksia. Ne vaativat riittävää jäykkyyttä vastustaakseen muodonmuutoksia, kun ne täytetään tiheillä, kosteilla ainesosilla. Ne tarvitsevat suojakerroksia, jotka estävät kosteuden kulkeutumisen ja öljyn värjäytymisen vaarantamatta kierrätettävyyttä. Niiden täytyy pesiytyä tehokkaasti logistiikkaa varten ja erottua puhtaasti suurnopeuksilla linjoilla. Ja niissä on yhä enemmän merkkigrafiikkaa, joka vaatii tarkkaa sauman muodostusta ja mittojen toistettavuutta. TuotantoryhmilleXSL-2000S/XSL-2000F salaattikulhokone / neliöpaperikulhokonealusta ei tule tähän maisemaan yleisenä kupinmuodostajana, vaan kulhoon keskittyvänä järjestelmänä, jossa on selkeät pyöreät ja neliömäiset kokoonpanot.
2. Kaksoismallilogiikka: pyöreä vs. neliön muotoinen kulho
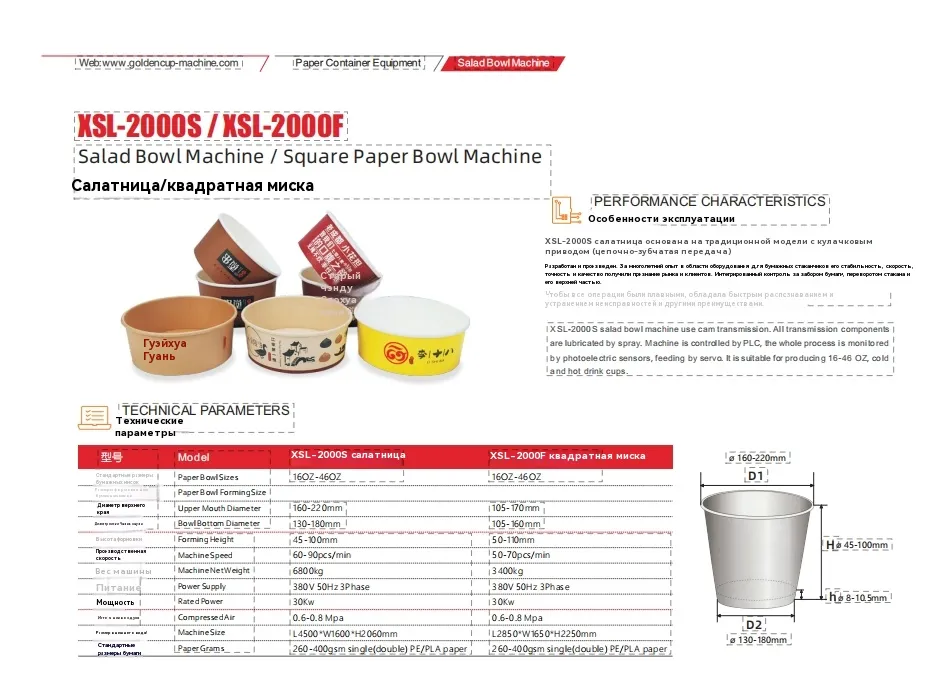
Alusta on järjestetty kahden mallimuunnelman ympärille, joilla on yhteinen ohjaus- ja voimansiirtoperusta, mutta jotka eroavat muotogeometriassa. XSL-2000S on konfiguroitu pyöreille salaattikulhoille, jotka sopivat 160–220 mm:n kokoalueen yläsuun halkaisijalle ja 130–180 mm:n alahalkaisijalle, ja muotoilukorkeudelle 45–100 mm. XSL-2000F on neliömäinen kulho, jonka yläsuun halkaisija on 105–170 mm, pohjan halkaisija 105–130 mm ja muotoilukorkeus 50–110 mm. Molemmat versiot koskevat 16–46 unssin kapasiteettialuetta, joka hallitsee salaattia, viljakulhoa ja aterioiden valmistuspakkauksia.
Tällä kaksoismallilla on merkitystä, koska nelikulmaiset kulhot ja pyöreät kulhot eivät ole keskenään vaihdettavissa loppupään toiminnassa. Neliömäiset muodot maksimoivat volyymitehokkuuden kuljetuksen ja hyllyjen esittelyn aikana, kun taas pyöreät muodot sopivat tavanomaisten kansien ja pyöreän puristustyökalujen kanssa. Useita asiakkaita tai valikkoohjelmia palveleva tuotantokerros hyötyy yhdestä koneperheestä, joka voidaan konfiguroida jompaankumpaan geometriaan rakentamatta uudelleen koko toimintalogiikkaa vieraan alustan ympärille.
Jaetut alustan ominaisuudet
- Työpöytätyylinen rakenteellinen erottelueristää muodostuvan muotin voimansiirtoyksiköstä pitäen tuotealueen erillään voideltuista mekaanisista komponenteista [viite:1].
- Suljettu voimansiirtojärjestelmäistuu pöydän rungon alla, jossa on automaattinen voitelu ja tynnyrityyppinen indeksointimekanismi tasaisen indeksointiliikkeen takaamiseksi [viite:2].
- PLC-pohjainen ohjausvalosähköinen seuranta ja servosyöttö tukee toistettavia muovaussyklejä ja vähentää manuaalista puuttumista koon säätämisen aikana [viite:3].
3. Tekninen arkkitehtuuri ja liikkeenohjaus
Koneen liikearkkitehtuuri on rakennettu nokkakäyttöisen voimansiirron ympärille, jossa on pitkittäisakselikäyttö. Nokkavoimansiirto on harkittu valinta kulhossa, koska se tuottaa mekaanisesti synkronoidun sarjan aihioiden syöttämistä, esimuotoilua, lopullista muotoilua ja irrotusta ilman, että se luottaa yksinomaan jokaisen akselin elektroniseen ajoitukseen. Tuloksena on rytmi, joka on mekaanisesti määritelty ja siksi vähemmän herkkä pienille servovasteen vaihteluille pitkien tuotantoajojen aikana.
Servosyöttö ohjaa paperin aihion käyttöönottoa, kun taas valosähköinen seuranta valvoo esipainetun paperin rekisteröintiä. Tämä yhdistelmä on erityisen tärkeä kulhoille, joissa on merkkigrafiikka tai rekisteriin levitetty sulkupinnoite. Kun painettu kuvio ajautuu, valosähköinen järjestelmä havaitsee poikkeaman ja servosyöttö korjaa aihion asennon ennen muotoilua. Ohjausjärjestelmä yhdistää nämä toiminnot yhdeksi PLC-rajapinnaksi, jolloin käyttäjät voivat säätää muodostusparametreja ja valvoa vikatilanteita yhdestä paneelista erillisten alijärjestelmien koordinoinnin sijaan.
Ydinliike- ja ohjauselementit
- Kameran lähetys:mekaanisesti synkronoitu muotoilujärjestys pitkittäisakselikäytöllä.
- Tynnyrityyppinen indeksointi:pehmeä ja kestävä katkonainen liike muottipöydälle.
- PLC-ohjaus:keskitetty parametrien hallinta ja vikadiagnostiikka.
- Servosyöttö:tarkka aihioiden paikannus, erityisesti rekisteröidyissä tulosteissa.
- Valosähköinen seuranta:jatkuva rekisteröinnin seuranta tuotannon aikana.
4. Hygieniatekniikan ja ylläpidon saavutettavuus
Elintarvikkeiden kanssa kosketuksiin joutuvien pakkausten valmistuksessa hygienia ei ole linjan lopussa tehty viimeistely; se on koneen geometrian ominaisuus. Alustan työpöytätyylinen rakenne luo fyysisen eron muovausmuottialueen ja siirtojärjestelmän välille. Muovauksen aikana syntyvä paperipöly ja kuitujätteet jäävät tuotealueelle, kun taas voideltuja nokat, akselit ja indeksointimekanismit jäävät alla. Tämä erottelu vähentää voiteluaineen siirtymisen riskiä tuotevirtaan ja yksinkertaistaa puhdistusta, koska käyttäjät eivät navigoi paljaiden mekaanisten nivelten ympärillä.
Vaihteiston osien automaattinen voitelu tukee edelleen huoltosuunnittelua. Kuljettajan kurinalaisuudesta riippuvaisten manuaalisten voiteluvälien sijaan koteloitu vaihteisto vastaanottaa voiteluainetta hallitun järjestelmän kautta. Monivuoroisissa laitoksissa tämä vähentää manuaalisten huoltoaikataulujen aiheuttamaa vaihtelua ja pitää vaihteiston vakaammassa toimintakunnossa ajan myötä.
Kunnossapitolähtöiset suunnitteluvalinnat
- Muottien luominen ilman vaihteistokotelon purkamista.
- Suljetut voitelukohdat vähentävät altistumista paperipölylle ja kuitujätteille.
- Tynnyrin indeksointi vähentää iskukuormitusta verrattuna joihinkin ajoittaiseen käyttövaihtoehtoon.
- PLC-diagnostiikka lyhentää vianetsintäaikaa tunnistamalla vikojen sijainnit ja olosuhteet.
5. Materiaalien yhteensopivuus ja esteen suorituskyky
Kone hyväksyy yksi-, kaksi-PE- ja PLA-päällysteiset paperit 260–400 GSM-alueella molemmissa malliversioissa. Tämä materiaaliikkuna on merkittävä, koska se kattaa käytännölliset kulhosovellukset. Valikoiman alemman pään kevyemmät massat sopivat kuivalle tai minimaalisen kostealle sisällölle, kun taas raskaammat massat ja kaksinkertaiset PE- tai PLA-pinnoitteet tukevat salaatteja kastikkeilla, viljakulhoja ja kastikkeita sekä jäähdytettyjä aterioiden valmistusmuotoja, jotka aiheuttavat jatkuvaa kosteuspainetta saumaan ja pohjasäteeseen.
PLA-päällystetystä paperista on tullut yhä tärkeämpää, kun tuotemerkit etsivät kompostoitavia sulkuratkaisuja, jotka ovat linjassa kuidun talteenottovirtojen kanssa. Koneen muotoiluparametreja voidaan säätää vastaamaan PLA:n hieman erilaisia liuku- ja lämpövasteominaisuuksia polyeteeniin verrattuna. Tuottajien, jotka arvioivat siirtymistä PE:stä PLA:han, tulee validoida muovauslämpötila, viipymäaika ja sauman paine tietyssä paperimassassa, jota he aikovat käyttää, koska pinnoitekemia vaihtelee toimittajien välillä ja koneen PLC mahdollistaa reseptien tallennuksen toistettavia vaihtoja varten.
| Erittely | XSL-2000S (pyöreä salaattikulho) | XSL-2000F (neliömäinen paperikulho) |
|---|---|---|
| Paperikulhojen koot | 16 unssia – 46 unssia | 16 unssia – 46 unssia |
| Yläsuun halkaisija | 160-220 mm | 105-170 mm |
| Pohjan halkaisija | 130-180 mm | 105-130 mm |
| Muotoilukorkeus | 45-100 mm | 50-110 mm |
| Koneen nopeus | 60-90 kpl/min | 50-70 kpl/min |
| Koneen nettopaino | 680 kg | 3.400 kg |
| Virtalähde | 380 V 50 Hz 3-vaihe | 380 V 50 Hz 3-vaihe |
| Nimellisteho | 30 kW | 30 kW |
| Paineilma | 0,6 – 0,8 Mpa | 0,6 – 0,8 Mpa |
| Koneen koko | P4500 × L1600 × K2060 mm | P2850 × L1650 × K2250 mm |
| Paperi grammaa | 260–400 GSM (yksi/kaksi PE/PLA) | 260–400 GSM (yksi/kaksi PE/PLA) |
6. Integrointi holkki- ja tarkastusjärjestelmiin
Kulhonmuodostuskone toimii harvoin eristettynä saarena kypsässä tuotantolaitoksessa. Alusta tukee liittämistä XSL-1500TW-holkkiapplikaattoriin, mikä mahdollistaa kaksiseinäisten tai ripple-seinäisten kulhojen valmistamisen [viite:4]. Kaksiseinämärakenne parantaa eristystä ja rakenteellista jäykkyyttä, kun taas aaltoilevan seinämän geometria lisää sekä lämpötehokkuutta että erottuvaa kosketuspintaa, jota brändit käyttävät ensiluokkaiseen sijoitukseen. Mahdollisuus lisätä holkkiapplikaattori alavirtaan tarkoittaa, että sama muotoilualusta voi palvella sekä yksiseinäisiä että kaksiseinäisiä tuotelinjoja kopioimatta pohjamuovausvälinettä.
Valinnainen visuaalinen tarkastus voidaan myös integroida automaattista laadun havaitsemista varten [viite:5]. Silmämääräinen tarkastus on erityisen arvokasta kulhoille, joissa on painettu grafiikka tai kriittiset mittatoleranssit, koska se voi merkitä saumavirheitä, pinnoitteen väliin tai mittojen siirtymistä ennen kuin valmiit kulhot saavuttavat pakkauksen. Tämä tarkastuskerros tarjoaa toiminnalle, joka toimittaa elintarvikeketjuille tiukat pakkausspesifikaatiot, dokumentoidun laatutietueen sen sijaan, että luottaisi pelkästään säännölliseen manuaaliseen näytteenottoon.
Loppupään yhteensopivuusreitit
- XSL-1500TW-hiha-applikaattori:muuttaa yksiseinäisen muotoilun kaksiseinämäiseksi tai aaltoilevaksi seinätuotannoksi.
- Silmämääräinen tarkastusmoduuli:mitta- ja tulostuspoikkeamien automaattinen tunnistus.
- Purkamis- ja laskentarajapinnat:yhteensopiva tavallisten jatkokäsittelylaitteiden kanssa.
- PLC-reseptien tallennustila:tukee nopeaa vaihtoa kulhojen koon ja materiaalimäärittelyjen välillä.
7. Suorituskyvyn rajat ja toiminnalliset realiteetit
Julkaistut XSL-2000S:n nopeusluvut osoittavat koneen nopeusalueen 60–90 kappaletta minuutissa, ja markkinointimateriaalissa viitataan jopa 120 astiaan minuutissa tietyissä olosuhteissa [viite:6][viite:7]. Erotuksella on merkitystä tuotannon suunnittelussa. Korkeampi luku voi kuvastaa optimoitua materiaalia, ihanteellisia muovausolosuhteita tai tiettyä konfiguraatiota, kun taas 60–90 kpl/min alue edustaa käytännöllistä toiminta-aluetta. Alustaa arvioivien insinöörien tulisi käsitellä alemman ja keskitason vaihteluväliä realistisena suunnittelun perustana ja validoida todellinen läpijuoksu paperimassansa, kulhon geometrian ja pinnoitetyypin mukaan.
XSL-2000F neliökonfiguraatiossa on erillinen nopeusalue 50–70 kpl/min. Neliömuovaus lisää geometrisia rajoituksia pyöreään muovaukseen verrattuna, koska kulmasäteet ja tasaiset sivuseinät vaativat erilaista materiaalivirtausta ja sauman hallintaa. Koneen raskaampi nettopaino – 3 400 kg F-versiossa ja 680 kg S-versiossa – heijastaa neliömäisen kulhon geometrian vaatimaa vankkaa muotoilurakennetta. Nämä erot eivät ole haittoja; ne ovat teknisiä kompromisseja, jotka tuotantotiimien tulee verrata todelliseen tuotevalikoimaansa ennen sitoutumista kokoonpanoon.
Toiminnan arvioinnin tarkistuslista
- Materiaalin validointi:Varmista, että valittu paperimassa ja pinnoite kuuluvat 260–400 GSM-alueelle ja yhden/kaksois-PE- tai PLA-yhteensopivuusikkunaan.
- Työkalujen vaihto:Suunnittele muotin ja muovaustyökalujen vaihdot kulhojen koon tai pyöreän ja neliömäisen mallin välillä vaihdettaessa.
- Ilmansyötön vakaus:ylläpitää 0,6–0,8 MPa paineilmaa tasaisen muovauksen ja ulospuhalluksen tukemiseksi.
- Sähköinfrastruktuuri:tarkista 380 V 50 Hz kolmivaiheinen syöttö ja 30 kW nimellisteho.
- Alavirran synkronointi:Varmista, että holkin kiinnitys- ja tarkastusmoduulit on ajoitettu todelliseen tehon määrään teoreettisen maksimin sijaan.
8. Usein kysytyt kysymykset
Mikä on ensisijainen ero XSL-2000S:n ja XSL-2000F:n välillä?
Voiko kone käyttää PLA-päällystettyä paperia laitteistoa vaihtamatta?
Miten kone tukee kaksiseinämäisten kulhojen tuotantoa?
Mitä kunnossapitovaatimuksia käyttäjien tulee ennakoida?
Onko saatavilla visuaalinen tarkastus painetun kulhon laadunvalvontaa varten?
Johtopäätös: Kuitukulhojen tuotannon todellisuuden ympärille rakennettu alusta
Siirtyminen muovista kuitupakkauksiin ei ole yksinkertainen materiaalinvaihto. Se vaatii muodostamaan alustat, jotka pystyvät käsittelemään sulkupinnoitettua paperia, säilyttämään mittakurin pitkillä sarjoilla ja integroitumaan loppupään suojukseen ja tarkastukseen luomatta uusia pullonkauloja. TheXSL-2000S/XSL-2000F salaattikulhokone / neliöpaperikulhokonevastaa näihin todellisuuksiin kaksoismalliarkkitehtuurilla, joka jakaa ohjauslogiikan, hygieniaerottelun ja materiaalien yhteensopivuuden pyöreissä ja neliömäisissä kulhoissa. Tuotantoympäristöissä, joissa kulhon geometrian joustavuus on yhtä tärkeää kuin raakanopeus, alusta tarjoaa rakenteellisesti yhtenäisen aloituspisteen mieluummin kuin yksikäyttöisen, eri työhön mukautetun kupinmuodostimen.
Valmistajien, jotka arvioivat tätä alustaa, tulisi aloittaa selkeästä tuotevalikoimastaan, materiaalispesifikaatioistaan ja loppupään laitteistaan. Koneen PLC-reseptit, modulaariset holkki- ja tarkastusvaihtoehdot sekä tuotevyöhykkeen erottaminen siirtovyöhykkeestä tukevat kaikki vaiheittaista käyttöönottoa. Kun kuitupohjaiset salaattikulhot syrjäyttävät edelleen muovia tarjoilu- ja vähittäiskaupan kanavissa, muotomuutosten ja pinnoitteiden kehittymisen myötä kehittyvän muotoilujärjestelmän arvo säilyy tuotantostrategian keskeisenä tekijänä.
Suunnittelutiimeille, jotka pyrkivät linjaamaan muovauskyvyn kestävän kehityksen tavoitteiden ja suurten tarjoilumäärien kanssa, seuraava askel on suora tekninen keskustelu.Kultainen Cupylläpitää sovellussuunnitteluresursseja materiaalikokeiden, työkalujen konfiguroinnin ja integraatiosuunnittelun tukemiseksi sekä XSL-2000S- että XSL-2000F-versioille. Olipa vaatimus pyöreän kulhon läpijuoksua, neliömäisen kulhon tilavuustehokkuutta tai yhdistettyä linjaa, jossa on holkki ja silmämääräinen tarkastus, alustan arkkitehtuuri on suunniteltu konfiguroitavaksi uudelleen rakentamisen sijaan.
Ota yhteyttäkeskustellaksesi kulhon muodostusvaatimuksistasi ja pyytääksesi räätälöityä kokoonpanon tarkistusta.
Ota yhteyttä